

পলিমার অন্তরক উত্পাদন প্রক্রিয়া

কাঁচামাল পরিদর্শন (ফাইবারগ্লাস রড)
ইনসুলেটরের মূল রডটি উচ্চ-তাপমাত্রা প্রতিরোধী, জারা{1}}প্রতিরোধী, বা অ্যাসিড-প্রতিরোধী উপাদান দিয়ে তৈরি। সঞ্চয়স্থানে রাখার আগে মূল রডগুলিকে অবশ্যই নমুনা পরীক্ষার মধ্য দিয়ে যেতে হবে, যার মধ্যে রয়েছে জলের বিচ্ছুরণ পরীক্ষা, লাল-আলো শোষণ পরীক্ষা, প্রসার্য পরীক্ষা, এবং জারা প্রতিরোধের পরীক্ষা, সেইসাথে পৃথক ভিজ্যুয়াল পরিদর্শন এবং বৈদ্যুতিক পরীক্ষা। তদ্ব্যতীত, মূল রডগুলি অবশ্যই উত্পাদনে ব্যবহার করার আগে শারীরিক এবং রাসায়নিক চিকিত্সার মধ্য দিয়ে যেতে হবে; অন্যথায়, মূল রড এবং সিলিকন রাবারের মধ্যে বন্ধনের ফলে রাবারের ক্ষতি হবে। উৎপাদনের সময়, কোর রড-শিথ ইন্টারফেসে জলের প্রসারণের এলোমেলো পরীক্ষা এবং লাল-আলো শোষণ পরীক্ষাও পরিচালিত হয়।


রাবার উৎপাদন (সিলিকন রাবার)
ইপোক্সি রজন, ইথিলিন প্রোপিলিন রাবার এবং রুম-তাপমাত্রা ভালকানাইজড সিলিকন রাবারের মতো আগের উপকরণগুলির তুলনায় সিলিকন রাবার উপাদানগুলি আরও ভাল হাইড্রোফোবিসিটি এবং বার্ধক্য প্রতিরোধের অফার করে৷ অতএব, দূষণের কারণে সৃষ্ট ফ্ল্যাশওভারের বিরুদ্ধে তাদের উচ্চতর প্রতিরোধ ক্ষমতা রয়েছে। বর্তমানে, রাবার যৌগ ফর্মুলেশনগুলি আরও অপ্টিমাইজ করা হয়েছে, এবং যৌগের অ্যালুমিনিয়াম হাইড্রোক্সাইড পাউডার উপাদানটি তার হাইড্রোফোবিসিটি উল্লেখযোগ্যভাবে উন্নত করার জন্য সক্রিয়করণ চিকিত্সার মাধ্যমে প্রক্রিয়া করা হয়। উচ্চ-শেষের সিলিকন পণ্যগুলি আমদানি করা D4 মনোমার কাঁচামাল ব্যবহার করে, যা তাদের বার্ধক্য বিরোধী কর্মক্ষমতাকে আরও বাড়িয়ে তোলে।


নাকাল (ফাইবারগ্লাস রড)
স্বয়ংক্রিয় Mandrel নাকাল
ম্যান্ড্রেল গ্রাইন্ডিং এর উত্পাদন দক্ষতা এবং অভিন্নতা উন্নত করতে, আমাদের কোম্পানী ম্যান্ড্রেলগুলিকে নাকাল করার জন্য একটি গ্রাইন্ডিং মেশিন ব্যবহার করে। এই প্রক্রিয়াটি ম্যান্ড্রেল গ্রাইন্ডিংয়ের দক্ষতা এবং গুণমান উভয়ই নিশ্চিত করে।


ক্রিমিং (ফাইবারগ্লাস রড এবং শেষ জিনিসপত্র)
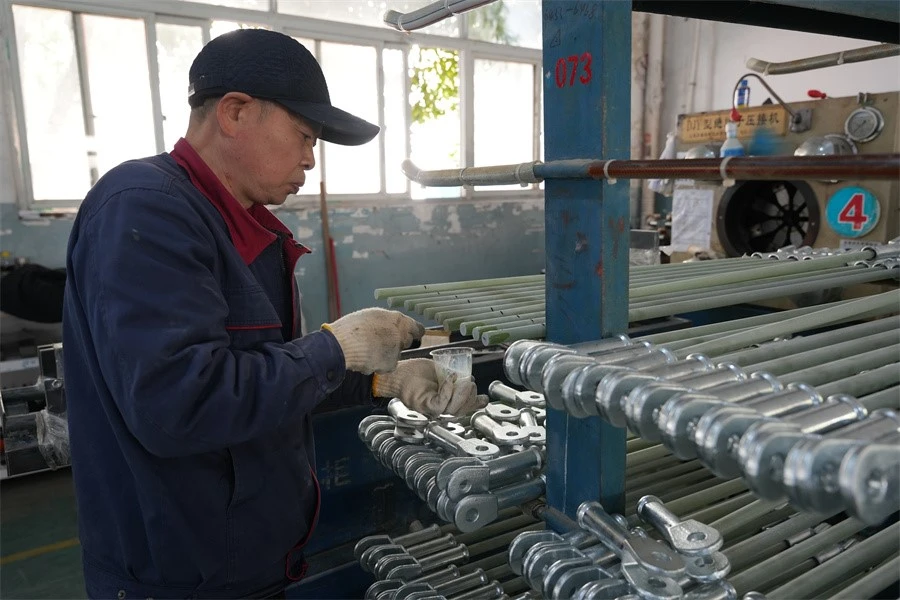
জিনিসপত্র এবং mandrel একটি crimping পদ্ধতি দ্বারা সংযুক্ত করা হয়. যেহেতু শেষ ক্রিম্পিং দুটি ভিন্ন উপকরণকে সংযুক্ত করে, আমরা কঠোরভাবে ইলাস্টিক মডুলাস, প্রসার্য শক্তি, কম্প্রেসিভ শক্তি এবং ম্যান্ড্রেল এবং ফিটিং উপকরণ উভয়ের কাঠামোগত মাত্রা নিয়ন্ত্রণ করি। মানানসই কাঠামোটি ম্যান্ড্রেলের উপর অভিন্ন চাপ নিশ্চিত করার জন্য চাপ-আর্ক সহ ডিজাইন করা হয়েছে। সম্পূর্ণ ক্রিম্পিং প্রক্রিয়াটি কম্পিউটার-নিয়ন্ত্রিত, এবং প্রতিটি পণ্যের গুণমান নিশ্চিত করতে একটি শাব্দ তরঙ্গ আবিষ্কারক দ্বারা ফলাফলগুলি পর্যবেক্ষণ করা হয়।


ইনজেকশন
5.1) সিলিকন রাবার একটি ছাঁচে ইনজেক্ট করা হয় এবং একটি একক সমন্বিত ইউনিট গঠনের জন্য উচ্চ তাপমাত্রা এবং চাপের অধীনে নিরাময় করা হয়। ইনজেকশন ইনসুলেটরের চূড়ান্ত দৈর্ঘ্য অনুযায়ী সেগমেন্টে বাহিত হয়।
একটি ইনজেকশন ছাঁচনির্মাণ মেশিনের উদ্দেশ্য হল যৌগিক ইনসুলেটরগুলিতে শেড এবং খাপগুলিকে ইনজেকশন করা এবং ভালকানাইজেশন ছাঁচনির্মাণ করা। উচ্চ তাপমাত্রা, উচ্চ চাপ এবং একটি নির্দিষ্ট সময়ের অধীনে একটি স্থির আকৃতি সহ একটি অত্যন্ত নমনীয় রৈখিক সিলিকন-অক্সিজেন আণবিক কাঠামোর যৌগকে একটি সিলিকনের নেটওয়ার্কে-অক্সিজেন আণবিক কাঠামোকে ক্রসলিংক করার প্রক্রিয়া হল ভলকানাইজেশন। এটি ম্যান্ড্রেলের সাথে ক্রসলিংক করে একটি একীভূত সমগ্র গঠন করে।
ইনজেকশন ছাঁচনির্মাণ মেশিন ক্ল্যাম্পিং বল দ্বারা শ্রেণীবদ্ধ করা হয়. কম্পোজিট ইনসুলেটরগুলির জন্য সাধারণত ব্যবহৃত ইনজেকশন ছাঁচনির্মাণ মেশিনগুলির মধ্যে রয়েছে 200, 300, 500, 550, 660, 880, 1100 এবং 1800 টন।
সর্বাধিক ইনজেকশন ভলিউম 50,000 CC. 300-টনে পৌঁছতে পারে এবং 500-টন মেশিনগুলি সর্বাধিক ব্যবহৃত হয়৷


5.2) ইনজেকশনের সময় উদ্বেগ রোধ করতে, উল্লম্ব উদ্বেগ নিয়ন্ত্রণ করতে ছাঁচের বাম এবং ডান দিকে ম্যান্ড্রেল ইজেক্টর পিন ব্যবহার করা হয় এবং উল্লম্ব উদ্বেগকে আরও নিয়ন্ত্রণ করতে ছাঁচে একটি সিঙ্ক্রোনাইজেশন বন্ধনী ইনস্টল করা হয়। একটি পোর্টেবল অতিস্বনক নন-ধ্বংসাত্মক বেধ পরিমাপকও ব্যবহার করা হয় যাতে পণ্যের খাপ মানক প্রয়োজনীয়তা পূরণ করে তা নিশ্চিত করার জন্য খাপের বেধ পরীক্ষা করা হয়।


ফাংশন টেস্ট (বৈদ্যুতিক)
6.1) ক্রিপাজ দূরত্ব:
সাধারণ অপারেটিং ভোল্টেজের অধীনে একটি অন্তরকের পরিবাহী অংশগুলির মধ্যে পৃষ্ঠ বরাবর সংক্ষিপ্ততম দূরত্ব বা সমষ্টি।
দ্রষ্টব্য 1: সিমেন্টের পৃষ্ঠ বা অন্যান্য নন-অন্তরক বন্ধন উপাদানগুলি ক্রিপেজ দূরত্বের মধ্যে অন্তর্ভুক্ত করা যাবে না।
দ্রষ্টব্য 2: যদি ইনসুলেটরের অন্তরক অংশে একটি উচ্চ-প্রতিরোধের স্তর প্রয়োগ করা হয়, তাহলে এই অন্তরক অংশটিকে একটি কার্যকর অন্তরক পৃষ্ঠ হিসাবে বিবেচনা করা হয় এবং এর পৃষ্ঠের দূরত্ব ক্রীপেজ দূরত্বের অন্তর্ভুক্ত।
6.2) আর্কিং দূরত্ব:
একটি ইনসুলেটরের দুটি ধাতব অংশের মধ্যে বাহ্যিক স্থানের সর্বনিম্ন দূরত্ব যা সাধারণত অপারেটিং ভোল্টেজের অধীনে থাকে।
6.3) শুষ্ক বজ্রপাত প্রতিরোধ ভোল্টেজ পরীক্ষা
শুষ্ক বজ্রপাত প্রতিরোধী ভোল্টেজ পরীক্ষা করা হয় যে ইনসুলেটর প্রকৃত অপারেশনের সময় এটির সংস্পর্শে আসতে পারে এমন বজ্রপাত-জনিত ওভারভোল্টেজ সহ্য করতে পারে কিনা তা যাচাই করার জন্য।
6.4)ওয়েট পাওয়ার-ফ্রিকোয়েন্সি টেস্ট
এই পরীক্ষাটি নিশ্চিত করার জন্য করা হয় যে ইনসুলেটরটি ভিজা অবস্থায় এক মিনিটের পাওয়ার ফ্রিকোয়েন্সি ভোল্টেজ সহ্য করতে পারে।

ফাংশন টেস্ট (যান্ত্রিক)
7.1) চাক্ষুষ পরীক্ষা
প্রতিটি অন্তরক পরীক্ষা করা হবে. অন্তরক অংশে শেষ জিনিসপত্রের মাউন্টিং অঙ্কন অনুযায়ী হতে হবে। ইনসুলেটরের রঙ আনুমানিকভাবে অঙ্কনে উল্লেখ করা হবে। চিহ্নগুলি এই স্ট্যান্ডার্ডের প্রয়োজনীয়তার সাথে সঙ্গতিপূর্ণ হতে হবে
7.2) যান্ত্রিক রুটিন পরীক্ষা
প্রতিটি ইনসুলেটর, পরিবেষ্টিত তাপমাত্রায়, RTL এ 0,5 × SML ( +10 ) % এর সাথে সম্পর্কিত একটি প্রসার্য লোড কমপক্ষে 10 সেকেন্ডের জন্য সহ্য করবে।


চিহ্নিত করা
গ্রাহকের প্রয়োজনীয়তা অনুসারে, চিহ্নগুলি শেড বা ফিটিংগুলিতে মুদ্রিত হতে পারে। শেডের চিহ্নগুলি লেজার-প্রিন্ট করা হয়৷

